برش لیزر ورق آهن با اکسیژن یا هوا؛ کدام روش بهتر است؟
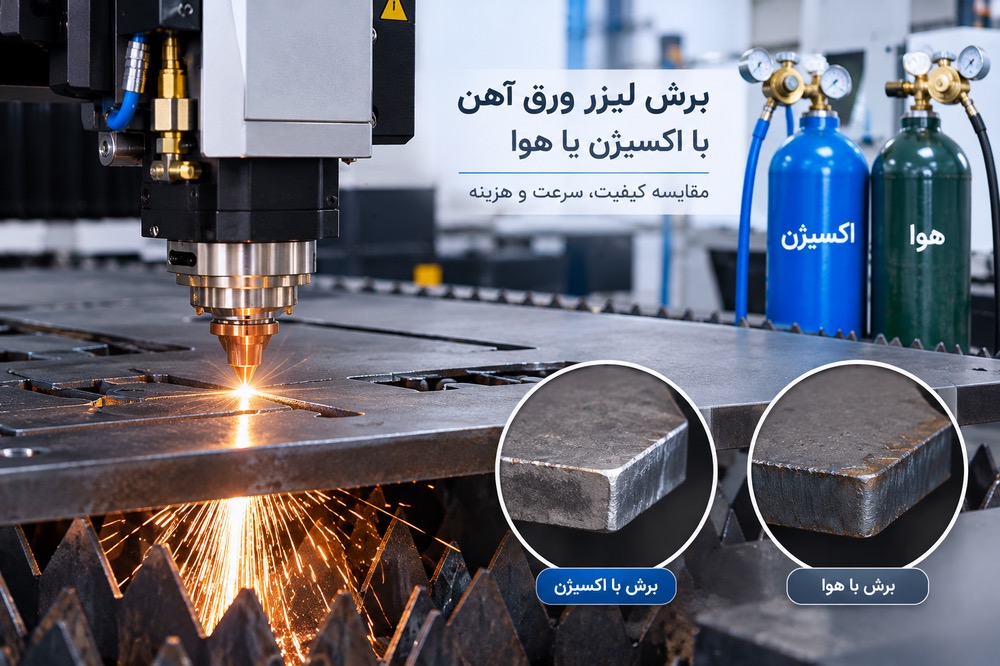
یکی از عوامل مهم در کیفیت و هزینه برش لیزر فلزات، انتخاب گاز کمکی مناسب است. در دستگاههای برش لیزر فلزات، گاز کمکی به خروج مواد مذاب از محل برش کمک میکند و بر کیفیت لبه، سرعت برش و هزینههای تولید تأثیر میگذارد. اکسیژن و هوای فشرده دو گزینهای هستند که در برخی کاربردهای برش ورق آهن مورد استفاده قرار میگیرند. اما برش لیزر آهن با اکسیژن بهتر است یا هوا؟ برای انتخاب روش مناسب، باید تفاوتهای این دو گاز را بررسی کنیم.
۱. برش لیزر ورق آهن با اکسیژن چگونه انجام میشود؟
اکسیژن یکی از گازهای پرکاربرد در برش لیزری فولاد کربنی یا همان ورق آهن است. در این روش، اکسیژن علاوه بر خارج کردن مواد مذاب از محل برش، با آهن واکنش اکسیداسیون انجام میدهد. گرمای حاصل از این واکنش به فرایند برش کمک میکند.
به همین دلیل، استفاده از اکسیژن در شرایط مناسب میتواند امکان برش ورقهای آهن با توان لیزر کمتر را فراهم کند. البته نتیجه نهایی به ضخامت ورق، توان دستگاه، فشار گاز، سرعت حرکت هد و تنظیمات برش بستگی دارد.
مزایای برش آهن با اکسیژن:
* مناسب برای بسیاری از کاربردهای برش فولاد کربنی، بهویژه ورقهای ضخیمتر
* امکان برش با توان لیزر کمتر در برخی شرایط
* کاهش نیاز به فشار بالای گاز کمکی در مقایسه با برش پرفشار با هوا
* عملکرد مناسب در صورت تنظیم صحیح پارامترهای دستگاه
معایب برش با اکسیژن:
* ایجاد لایه اکسیدی روی لبه برش
* احتمال نیاز به تمیزکاری بیشتر قبل از رنگآمیزی یا جوشکاری
* حساسیت کیفیت برش به خلوص اکسیژن و تنظیمات دستگاه
بنابراین، اگر هدف برش ورق آهن با کیفیت مناسب و هزینه عملیاتی کنترلشده باشد، اکسیژن میتواند گزینهای کاربردی باشد؛ بهخصوص زمانی که تشکیل لایه اکسیدی روی لبه، محدودیت مهمی برای محصول نهایی ایجاد نکند.
۲. برش لیزر ورق آهن با هوای فشرده چگونه انجام میشود؟
در این روش، هوای فشرده پس از عبور از تجهیزات آمادهسازی و فیلتراسیون، بهعنوان گاز کمکی وارد ناحیه برش میشود. هوا ترکیبی از گازهای مختلف است و برخلاف اکسیژن خالص، اکسیژن موجود در آن غلظت کمتری دارد.
هوای فشرده با خارج کردن مواد مذاب از محل برش، به شکلگیری لبه کمک میکند. بااینحال، نتیجه برش به فشار و دبی هوا، کیفیت فیلتراسیون، رطوبت، توان لیزر و ضخامت ورق وابسته است.
مزایای برش آهن با هوای فشرده:
* امکان کاهش هزینه مصرف گاز در صورت وجود کمپرسور مناسب
* دسترسی آسانتر به گاز کمکی در کارگاههایی که زیرساخت هوای فشرده دارند
* امکان دستیابی به سرعت مناسب در برخی ضخامتها و شرایط برش
* کاهش وابستگی به تأمین اکسیژن یا نیتروژن خریداریشده
معایب برش با هوای فشرده:
* نیاز به کمپرسور متناسب با فشار و دبی موردنیاز دستگاه
* ضرورت استفاده از فیلترها و تجهیزات مناسب برای حذف رطوبت و آلودگی روغنی
* احتمال ایجاد اکسید روی لبه به دلیل وجود اکسیژن در هوا
* مناسب نبودن برای تمام ضخامتها و شرایط برش
نکته مهم این است که استفاده از هوای فشرده به معنی حذف هزینه گاز کمکی نیست؛ زیرا برق مصرفی کمپرسور، هزینه نگهداری، تعویض فیلترها و تجهیزات خشککن نیز باید در محاسبات لحاظ شوند.
۳. تفاوت کیفیت برش آهن با اکسیژن و هوا
کیفیت لبه یکی از مهمترین معیارها هنگام انتخاب گاز کمکی است. در برش با اکسیژن، واکنش اکسیداسیون به فرایند برش کمک میکند و ممکن است لایه اکسیدی روی لبه ایجاد شود. این موضوع در محصولاتی که به رنگآمیزی، پوششدهی یا جوشکاری نیاز دارند، اهمیت زیادی دارد.
در برش با هوای فشرده نیز به دلیل وجود اکسیژن در ترکیب هوا، احتمال اکسید شدن لبه وجود دارد. بنابراین، نباید تصور کرد که استفاده از هوا همیشه لبهای بدون اکسید ایجاد میکند.
در نهایت، کیفیت برش به عوامل مختلفی بستگی دارد؛ از جمله:
* توان و کیفیت منبع لیزر
* ضخامت و کیفیت ورق آهن
* سرعت حرکت هد برش
* فشار و خلوص گاز کمکی
* وضعیت نازل و هد برش
* تنظیم دقیق پارامترهای دستگاه
برای انتخاب بهترین روش، توصیه میشود هر دو حالت با پارامترهای مناسب و روی ورق موردنظر آزمایش شوند.
۴. برش آهن با اکسیژن سریعتر است یا هوا؟
سرعت برش به ضخامت ورق، توان دستگاه و تنظیمات فرایند بستگی دارد؛ بنابراین نمیتوان یک روش را در تمام شرایط سریعتر دانست.
در برخی کاربردهای برش فولاد کربنی، اکسیژن به دلیل ایجاد واکنش گرمازا میتواند برای برش مؤثر باشد. از طرف دیگر، هوای فشرده در برخی ضخامتها و با توان و فشار مناسب، امکان دستیابی به سرعت مطلوب را فراهم میکند.
برای مقایسه دقیق سرعت، باید ضخامت یکسان، توان لیزر یکسان و کیفیت لبه موردنیاز مشخص باشد. همچنین سرعت بالاتر لزوماً به معنی تولید اقتصادیتر نیست؛ اگر لبه برش به تمیزکاری بیشتری نیاز داشته باشد، زمان و هزینه عملیات تکمیلی نیز افزایش مییابد.
۵. کدام روش هزینه کمتری دارد؟
برای محاسبه هزینه واقعی برش لیزر ورق آهن، نباید فقط قیمت گاز مصرفی را در نظر گرفت. هزینه برق، نگهداری تجهیزات، مصرف قطعات، زمان برش و عملیات تکمیلی نیز اهمیت دارند.
هزینههای برش با اکسیژن شامل موارد زیر است:
* خرید یا تأمین اکسیژن
* هزینه تجهیزات ذخیرهسازی و انتقال گاز
* هزینه مصرف گاز در طول فرایند
* هزینه احتمالی تمیزکاری لبه برش
هزینههای برش با هوای فشرده شامل موارد زیر است:
* برق مصرفی کمپرسور
* هزینه خرید و نگهداری کمپرسور
* هزینه فیلترها و خشککن هوا
* هزینه تعمیرات و سرویس تجهیزات
* هزینه مصرفی برق دستگاه و عملیات تکمیلی
اگر کارگاه به کمپرسور مناسب مجهز باشد، استفاده از هوای فشرده ممکن است در برخی کاربردها هزینه عملیاتی را کاهش دهد. اما اگر خرید کمپرسور، مصرف برق و نگهداری آن هزینه زیادی ایجاد کند، این روش الزاماً ارزانتر نخواهد بود.
۶. برای برش ورق آهن، اکسیژن بهتر است یا هوا؟
انتخاب بین اکسیژن و هوای فشرده به نیاز تولید و شرایط کارگاه بستگی دارد.
اگر هدف، برش فولاد کربنی با درنظرگرفتن ضخامت ورق و محدودیت توان دستگاه باشد، اکسیژن میتواند انتخاب مناسبی باشد. در مقابل، اگر کارگاه زیرساخت هوای فشرده با فشار، دبی و کیفیت مناسب داشته باشد، استفاده از هوا نیز میتواند برای برخی کاربردها گزینهای اقتصادی باشد.
پیش از تصمیمگیری، بهتر است این موارد بررسی شوند:
* ضخامت ورق آهن
* توان منبع لیزر
* سرعت تولید موردنیاز
* کیفیت سطح و لبه برش
* نیاز به رنگآمیزی یا جوشکاری پس از برش
* هزینه واقعی تأمین گاز یا تولید هوای فشرده
جمعبندی
برش لیزر ورق آهن با اکسیژن و هوای فشرده، هرکدام مزایا و محدودیتهای خاص خود را دارند. اکسیژن در بسیاری از کاربردهای برش فولاد کربنی گزینهای شناختهشده است، درحالیکه هوای فشرده در شرایط مناسب میتواند هزینه تأمین گاز را کاهش دهد.
بااینحال، انتخاب نهایی باید بر اساس کیفیت موردنیاز، ضخامت ورق، توان دستگاه و هزینه کل فرایند انجام شود. تنظیم صحیح پارامترهای برش و استفاده از تجهیزات مناسب نیز نقش مهمی در افزایش کیفیت، کاهش ضایعات و بهبود بهرهوری دستگاه برش لیزر فلزات دارند.
برای مشاوره و راهنمایی بیشتر با ما تماس بگیرید.