
۷ اشتباه رایج در انتخاب گاز کمکی دستگاه برش لیزر
گاز کمکی یکی از بخشهای مهم در فرآیند برش لیزری فلزات است و انتخاب نادرست آن میتواند روی کیفیت برش، سرعت کار، میزان مصرف و حتی هزینههای جاری کارگاه تأثیر بگذارد. برخلاف تصور بعضی از کاربران، نمیتوان برای تمام فلزات و ضخامتها از یک نوع گاز استفاده کرد.
در این مقاله به ۷ اشتباه رایج در انتخاب گاز کمکی دستگاه برش لیزر میپردازیم تا بتوانید متناسب با نوع کار خود، انتخاب دقیقتری داشته باشید.
۱. استفاده از یک گاز برای تمام فلزات
یکی از رایجترین اشتباهات این است که تصور کنیم یک گاز کمکی برای تمام فلزات مناسب است.
جنس ورق تأثیر مستقیمی روی انتخاب گاز دارد. برای مثال، در بسیاری از کاربردهای برش آهن و فولاد کربنی از اکسیژن استفاده میشود، در حالی که برای استیل و برخی فلزات غیرآهنی مانند آلومینیوم، استفاده از نیتروژن یا هوای فشرده میتواند گزینه مناسبتری باشد.
بنابراین قبل از انتخاب گاز باید جنس و شرایط برش مشخص شود.
۲. انتخاب گاز بدون توجه به ضخامت ورق
فقط جنس فلز تعیینکننده نوع گاز نیست. ضخامت ورق نیز اهمیت زیادی دارد.
شرایط برش یک ورق نازک استیل با یک ورق ضخیم کاملاً متفاوت است و ممکن است فشار و دبی گاز مورد نیاز نیز تغییر کند.
به همین دلیل، انتخاب گاز و تنظیم فشار آن باید متناسب با ضخامت ورق و پارامترهای دستگاه انجام شود.
۳. تصور اینکه فشار بیشتر همیشه بهتر است
یکی دیگر از اشتباهات رایج، افزایش بیش از حد فشار گاز برای رسیدن به برش سریعتر است.
افزایش فشار لزوماً به معنی افزایش کیفیت یا سرعت برش نیست. فشار نامناسب میتواند باعث ناپایداری فرآیند، افزایش مصرف گاز و حتی ایجاد مشکل در کیفیت لبه برش شود.
فشار مناسب باید بر اساس جنس و ضخامت ورق، نوع گاز، قطر نازل و شرایط دستگاه تنظیم شود.
۴. استفاده از هوای فشرده بدون رطوبتگیری
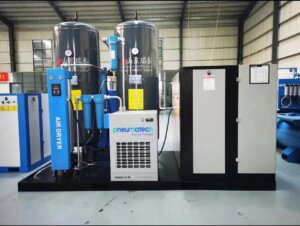
استفاده از کمپرسور باد میتواند در برخی کاربردها گزینهای اقتصادی برای تأمین گاز کمکی باشد؛ اما هوای خروجی کمپرسور حاوی رطوبت و در برخی سیستمها ذرات روغن است.
ورود رطوبت و آلودگی به مسیر گاز میتواند روی کیفیت برش و عملکرد تجهیزات تأثیر منفی بگذارد.
به همین دلیل، در صورت استفاده از کمپرسور باید از رطوبتگیر و فیلتر مناسب برای تصفیه هوای فشرده استفاده شود.
۵. انتخاب گاز فقط بر اساس قیمت
گاهی ارزانترین گزینه، اقتصادیترین گزینه نیست.
ممکن است استفاده از یک گاز ارزانتر در ابتدا هزینه مصرفی را کاهش دهد، اما اگر باعث افت کیفیت برش، افزایش ضایعات یا کاهش سرعت تولید شود، هزینه نهایی بیشتر خواهد شد.
برای مثال، در بعضی کاربردها استفاده از هوای فشرده میتواند هزینه گاز را کاهش دهد؛ اما برای کارهایی که کیفیت بسیار بالای سطح برش اهمیت دارد، ممکن است نیتروژن نتیجه بهتری ارائه دهد.
بنابراین باید هزینه گاز در کنار کیفیت و سرعت تولید بررسی شود.
۶. بیتوجهی به خلوص گاز
خلوص گاز نیز یکی از عوامل مهم در کیفیت برش است.
بهخصوص هنگام استفاده از نیتروژن، ناخالصیهای موجود در گاز میتوانند روی نتیجه نهایی تأثیر بگذارند. در کاربردهایی که جلوگیری از اکسیداسیون و ایجاد لبه تمیز اهمیت دارد، کیفیت و خلوص گاز باید مورد توجه قرار گیرد.
۷. انتخاب گاز بدون توجه به نوع کار و کیفیت مورد انتظار
آخرین اشتباه این است که تنها به جنس ورق توجه کنیم و هدف نهایی برش را در نظر نگیریم.
ممکن است دو کارگاه هر دو استیل برش دهند، اما یکی قطعات صنعتی تولید کند و دیگری قطعات دکوراتیو با لبه بسیار تمیز. در این دو حالت، انتخاب گاز و تنظیمات دستگاه میتواند متفاوت باشد.
بنابراین هنگام انتخاب گاز کمکی باید مجموعهای از عوامل مانند جنس فلز، ضخامت ورق، توان دستگاه، نوع هد و نازل، سرعت برش و کیفیت مورد انتظار در نظر گرفته شود.
بهترین گاز کمکی برای دستگاه برش لیزر کدام است؟
هیچ گازی را نمیتوان بهعنوان بهترین گزینه برای تمام شرایط معرفی کرد. انتخاب گاز مناسب به نوع فلز و شرایط کاری بستگی دارد.
بهطور کلی، اکسیژن در بسیاری از کاربردهای برش آهن و فولاد کربنی مورد استفاده قرار میگیرد. نیتروژن برای برش استیل و برخی فلزات غیرآهنی، بهخصوص زمانی که کیفیت سطح و کاهش اکسیداسیون اهمیت دارد، کاربرد زیادی دارد. هوای فشرده نیز در برخی کاربردها میتواند گزینهای اقتصادی باشد؛ بهخصوص زمانی که سیستم کمپرسور و تجهیزات تصفیه هوای مناسب در اختیار باشد.
جمعبندی
انتخاب گاز کمکی مناسب فقط به انتخاب بین اکسیژن، نیتروژن یا هوای فشرده محدود نمیشود. فشار و دبی گاز، خلوص، رطوبت، جنس و ضخامت ورق و همچنین پارامترهای دستگاه همگی در کیفیت نهایی برش نقش دارند.
اگر گاز کمکی بهدرستی انتخاب و تنظیم شود، میتواند به بهبود کیفیت برش، افزایش بهرهوری و کاهش هزینههای تولید کمک کند. به همین دلیل،هنگام خرید دستگاه برش لیزری فلزات بهتر است علاوه بر توان لیزر، به سیستم گاز کمکی، کمپرسور، تجهیزات رطوبتگیری و سایر اجزای مؤثر بر فرآیند برش نیز توجه شود.
برای مشاوره و راهنمایی بیشتر با ما تماس بگیرید.